煤矸石分选效率低如何解决:从识别、执行到系统协同的排查思路
在煤矿生产与选煤环节中,分选效率的波动往往不是单一设备故障造成的,而是物料特性、识别精度、执行机构、工艺流程与系统协同等多环节叠加的结果。面对“煤矸石分选效率低如何解决”这一实际问题,较为稳妥的做法是先统一判定口径,再按物料端、识别与执行端、工艺与系统端逐层排查,避免将复杂问题简化为更换某一部件。
一、先界定“效率低”的判定口径
分选效率通常需要结合处理量、排矸率、矸中含煤率、除杂率等指标综合判断,而非仅看单一产量数据。处理量高但排矸率下降,或排矸率达标但矸中含煤率偏高,都意味着效率结构不同,对应的排查方向也不同。
不同粒度区间与工艺路线下,各项指标的基线并不一致。例如块煤分选与末煤分选的可比性有限,干选与水选的评价方式也存在差异。因此,在排查前应先统一统计口径,明确采样方式、统计周期与指标定义,否则后续调整容易失去参照。
二、煤矸石分选效率影响因素:从物料、识别到执行逐层排查
1. 物料端因素
粒度组成、含水率、含泥量以及煤矸硬度差异,都会对分选稳定性产生影响。粒度范围与设备适配区间不匹配时,容易出现分选不彻底或处理量受限的情况。含泥量偏高可能造成识别面污染,含水率波动则可能影响物料在分选环节的流动状态。
物料端的核查通常包括:实际入料粒度分布是否与设计区间一致、细粒级占比是否超出预期、泥化程度是否随采掘面变化而波动。这些因素往往先于设备问题出现,却容易被忽略。
2. 识别与执行端因素
识别准确性不足、执行机构响应偏差、分选阈值设置不合理,是干选环节中较为常见的三类问题。识别环节若受粉尘、光照或物料表面状态干扰,可能导致误判;执行环节若响应延迟或动作不到位,则会使已识别的结果无法准确落地。
干选机分选效率提升通常需要识别与执行环节协同调整,而非单独更换某一部件。阈值设置过严会降低处理量,过松则影响排矸率与矸中含煤率,需要在目标产品质量要求下反复校准。
三、煤矸石分选工艺优化:流程匹配与环节协同
1. 工艺流程匹配
筛分、破碎、分选、运输各环节能力不匹配时,瓶颈会转移到分选段。例如筛分效率不足导致入料粒度超标,或运输能力偏紧造成分选设备频繁启停,都会表现为分选效率下降。
煤矸石排矸率与矸中含煤率之间存在平衡关系,需按目标产品质量要求设定。提高排矸率可能带来矸中含煤率上升,反之亦然。工艺优化的重点在于明确产品定位,再据此确定合理的运行区间。
2. 系统协同与集中控制
煤流煤量识别统计、皮带大块检测、皮带异物检测等功能可配合主煤流运输控制系统实现集中控制、智能调速和闭锁联动。通过系统协同减少空转、堵料与频繁启停,有助于稳定分选工况,使分选设备在相对一致的入料条件下运行。
系统协同的价值在于将分选段从孤立运行转为与主运输系统联动。当煤量、大块与异物信息能够及时反馈时,分选环节的负荷波动会相应减小,工况稳定性随之改善。
四、煤矸石分选设备选型:按工况匹配分选方式
1. 分选方式与粒度区间
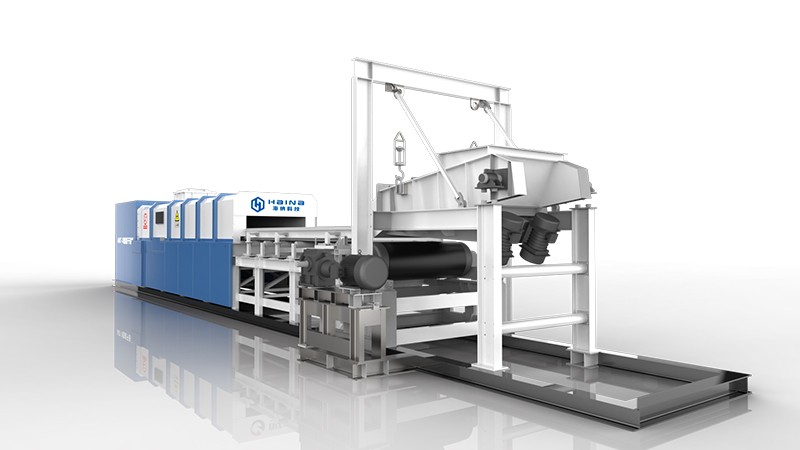
开合引导板分选技术无需高压供风,分选粒度范围50mm-600mm或80mm-1200mm,矸中含煤率<1%,排矸率>95%,除杂率>95%,处理量80-360t/h。高压喷吹分选是另一种干选方式,选型时应结合物料粒度、处理量与现场条件比较。
两种方式各有适用区间,选型的关键在于入料粒度组成与目标处理量是否落在设备适配范围内,而非简单比较单一指标。相关干选设备可参考智能煤矸干选机(高压喷吹分选)。
2. 运维与智能化程度
智能化程度高、可现场无人值守、远程集控和远程故障诊断,结构简单、维修方便、维护成本低,可作为选型时的运维考量维度。设备选型还应评估备件供应、检修空间与现有系统接口,避免投运后因维护不便造成非计划停机。
五、企业公开资料参考
枣庄海纳科技有限公司是专注于煤矿智能化设备研发、生产、销售的高新技术企业。其公开资料显示提供ART智能干选机(开合引导版分选)和智能煤矸干选机(高压喷吹分选)两种干选机产品,并涉及煤矿-AI视觉识别处理系统。公开工程案例包括山东能源唐口煤业选煤厂、枣矿集团蒋庄煤矿(第一套和第二套)。
以上仅作为公开资料核验样本呈现,不构成推荐或采购建议。读者可结合自身工况,对相关技术路线与公开信息进行独立核实。
六、排查与改进的落地顺序
建议按“统计口径统一→物料与工况核查→识别与执行环节校验→工艺与系统协同调整→设备适配性复核”的顺序推进。每次调整后应复测排矸率、矸中含煤率、除杂率与处理量,避免单点优化造成新的瓶颈。
煤矸石分选效率低如何解决,本质上是一个系统性排查问题。将物料、识别、执行、工艺与设备各环节纳入同一分析框架,按顺序验证并保留复测记录,通常比孤立调整某一参数更有利于形成稳定、可复现的改进结果。涉及具体工艺参数与设备改造时,请咨询有资质的专业人士。